-
 Metālapstrādes nozarē šķidrumi
-
 Tekstilrūpniecības eļļas
-
 Mēbeļu rūpniecības smēres
-
 Saldēšanas rūpniecības eļļas
-
 Elektroeļļas
-
 Dzelzceļu smēres
-
 Armijas tehniskais smēres
-
 Gāzes nozares smēres
-
 elektronikas nozares smēres
-
 Stikls
-
 Celtniecības nozarē
-
 Žemės ūkis
-
 Ceļu būvniecības nozares eļļas
-
 Mežizstrādes tehnika eļļas
-
 Iepakojums
-
 Gultņiem
-
 Ķēžu smērvielas
-
 Transmisijas eļļas
-
 Zobratu pārvadu smēres
-
 Troses
-
 Skrūvju savienojumi
-
 Lineārās vadotnes
-
 Elektroiekārtu smēres
-
 Jūgierīces Smēres
-
 Konveijers smēres
-
 Smalkmehānika, instrumenti
-
 Turbīnas eļļas
-
 Transformatoru eļļas
-
 Hidrosistēmu eļļas
-
 Pneimatisks eļļas
-
 Saldēšanas kompresori eļļas
-
 Gaisa kompresoru eļļas
-
 Vakuumsūkņu eļļas
-
 Siltumnesēji eļļas
-
 Metināšanas iekārta smērviela
-
 Formu eļļas
-
 Metālapstrādes šķidrumi un eļļas
-
 Motorzāģu eļļas
-
 Ūdens sūkņi
-
 Gofrētā kartona ražošana smēres
-
 PRESSFORMEN.COM
-
 Smēres plastmasas detaļām
-
 Vārsts smēres
-
 Robotika smērviela
-
 Centrifūga smērviela
-
 Laboratorijas aprīkojums smērviela
-
 Difūzijas sūknis silikona eļļas
-
 Sūkņi smērviela
-
 Pūtējs smērviela
-
 Blīvējumi, O-gredzeni
-
 Smērviela velkot kabeli
-
 Centrālajās eļļošanas sistēmās smēres
-
 Adīšanas mašīnas plācenis
-
 Elektroiekārtu smēres
-
 Starpprodukti
-
 Alumīnijam
-
 Celtņiem
-
 Grafīts piedziņas siksnām


Plastmasas virpošanas emulsija
CNC plastmasas apstrādes emulsija
CNC iekārtu, kas paredzētas vai bieži tiek izmantotas plastmasas apstrādei, apkopei nepieciešama atšķirīga pieeja nekā metāla apstrādes apkopei. Atšķirībā no metāla skaidām, plastmasas atkritumi ir viegli, bieži vien statiski lādēti un, pakļaujoties karstumam, mēdz izkust vai salipt. Tāpēc ir ārkārtīgi svarīgi izvēlēties pareizo dzesēšanas šķidrumu.
- Abrazīvi mikroputekļi: Daudzas inženiertehniskās plastmasas (piemēram, polikarbonāts, HDPE un PVC) izdala smalkas, statiski lādētas daļiņas, kas darbojas kā abrazīva pasta.
- Detaļu nodilums: Šie putekļi pielīp pie lineārajām vadotnēm, lodīšu skrūvēm, tuvuma sensoriem un optiskajiem kodētājiem, kas, ja tos nekontrolē, var paātrināt mehānisko nodilumu un izraisīt pozicionēšanas kļūdas.
- Kūsšana un netīrumu uzkrāšanās: Plastmasai ir zema kušanas temperatūra. Ja skaidas kūst uz instrumentu rievām vai vadotņu detaļām, tās veido cietu, lipīgu slāni ("putas"), kas bojā virsmas apdari un aizsprosto mehānismus.
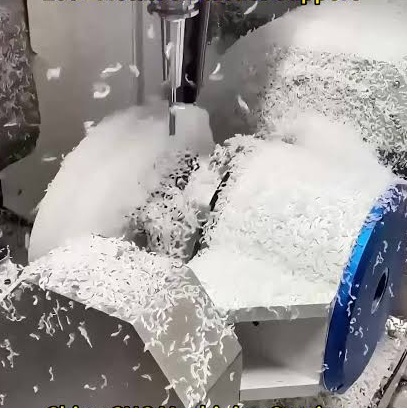
Plastmasas CNC apstrādei nepieciešama atšķirīga eļļošanas un dzesēšanas pieeja nekā metālu apstrādei. Plastmasai ir zema siltumvadītspēja un zema kušanas temperatūra, kas nozīmē, ka galvenais mērķis ir karstuma novēršana un skaidu noņemšana, nevis ļoti sarežģītā metāla griešanas eļļošana.
Poliuretāna, teflona, gumijas, plastmasas virpošanas emulsija
Plastmasa arvien vairāk aizstāj metālus dažādos inženiertehniskos pielietojumos to mehānisko un ķīmisko īpašību un mazā svara dēļ. Daudzas no metāla detaļu ražošanā izmantotajām apstrādes metodēm tiek izmantotas arī plastmasas apstrādē. Tomēr plastmasas apstrādes labākā prakse ievērojami atšķiras no tās, ko izmanto metālu apstrādē. Sākot ar materiālu izvēli un beidzot ar atbilstošiem instrumentiem, sākot ar padeves ātrumiem un beidzot ar stabilizācijas metodēm, detaļu ražotājiem, apstrādājot plastmasu, jāņem vērā daudzi faktori, lai sasniegtu labus rezultātus. Šajā rokasgrāmatā ir apskatītas visbiežāk izmantotās plastmasas apstrādes metodes un sniegti noderīgi padomi un dati darbam ar inženiertehniskajiem polimēriem.
Pilnībā sintētisks atšķaidāms šķidrums mitrām plastmasas apstrādes operācijām
Plastmasas slīpēšanas šķidrumi
|
Rūšis |
Mineralinės alyvos kiekis, % |
Klampumas prie 20ºC, mm2 /s |
pH-vertė (5 % skysčiui) |
Lietošana, īpašības |
|
Molylub SynGrind Plast |
0 |
8,0 |
9.5 |
Emulsija poliuretāna, teflona, gumijas, plastmasas CNC virpošanai
Pilnībā sintētisks šķidrums, kas īpaši paredzēts plastmasas apstrādei ar slīpmašīnām, asināšanu un citām griešanas darbībām. Caurspīdīgā emulsija atvieglo darba virsmas kontroli.
Lieliska saderība ar visu veidu plastmasu, gumiju.
Darba koncentrācija: 2,5–7%
Iepakojums: 20 litru tvertnes, 208 litru mucas
|
Poliuretāna darbgaldu emulsija
Dzesēšanas šķidrums parasti nav nepieciešams lielākajai daļai inženiertehnisko termoplastu apstrādes operāciju. Divi visizplatītākie izņēmumi ir urbšana un detaļu virpošana. Abās operācijās instrumentu un detaļu berze ir lielāka nekā frēzēšanā un virpošanā. Daži materiāli ar augstu pildvielu saturu, kas pēc savas būtības ir ļoti cieti, gūst labumu no dzesēšanas šķidruma izmantošanas, taču lielāko daļu vispārējas nozīmes materiālu, piemēram, īpaši augstas veiktspējas metālus (UHMW), neilonu, acetālu un PTFE (teflonu), var apstrādāt sausā veidā, padarot detaļas vieglāk tīrāmas un apstrādājamas. Augstas veiktspējas materiālu piemēri, kuriem gandrīz vienmēr nepieciešams dzesēšanas šķidrums, ir Torlon PAI un Celazole PBI.
Plastmasas virpošana ar emulsijas dzesēšanas šķidrumu
Plastmasas zemā berze un zemākā cietība (salīdzinājumā ar metāliem) samazina berzes siltuma uzkrāšanos instrumenta galā apstrādes operāciju laikā. Tomēr plastmasa, būdama siltumizolators, saglabā griešanas saskarnē radīto siltumu. Izdalītā siltuma daudzums ir atkarīgs no griešanas dziļuma, padeves ātruma un instrumenta ģeometrijas (vienmēr ieteicama neitrāla vai nedaudz pozitīva ģeometrija). Dziļi caurumi un griezumi, kuros rodas berze starp instrumentu un sagatavi, rada berzes siltumu, kas parasti ir jāsamazina, izmantojot dzesēšanas šķidrumus. Berzes siltuma samazināšana, izmantojot dzesēšanas šķidrumus, uzlabo apstrādāto detaļu virsmas apdari, kā arī detaļu pielaides un pagarina instrumenta kalpošanas laiku, tādējādi ietaupot naudu.
Plastmasai piemēroti dzesēšanas šķidrumi ir gaiss, izsmidzināšanas sistēmas un applūdinoši dzesēšanas šķidrumi. Bieži ieteicams eksperimentēt, lai noskaidrotu, kurš no tiem ir vislabākais konkrētai detaļai. Saspiestu gaisu var izmantot lielākajai daļai virpošanas un urbšanas operāciju. Papildus berzes siltuma samazināšanai saspiestu gaisu var izmantot, lai novirzītu skaidas prom no rotējošās detaļas, lai novērstu skaidu aptīšanu.
Izsmidzināšanas un iegremdēšanas dzesēšanas šķidrumiem vienmēr jābūt nearomātiskiem un ūdenī šķīstošiem šķīdumiem, jo daudzi amorfi materiāli, piemēram, akrils, polikarbonāts, Noryl PPO, polisulfons un Ultem PEI, ir pakļauti sprieguma plaisāšanai — ķīmiskai iedarbībai, ko izraisa nesaderīgi dzesēšanas šķidrumi.
Pamatnoteikumi un riski
- Pietūkums un deformācija: Dažas plastmasas (piemēram, neilons) absorbē mitrumu, tāpēc pārāk ilga mērcēšana šķidrumā var mainīt to ģeometriskos izmērus.
- Termiskais trieciens: Pārāk daudz auksta šķidruma uzliešana uz karstas plastmasas var izraisīt detaļas iekšējus spriegumus un deformāciju.
- Skaidu evakuācija: Plastmasas skaidas mēdz izkust vai "pielipt" atpakaļ pie instrumenta, tāpēc ir svarīgi nodrošināt labu gaisa-gaisa skaidu evakuāciju.
Procesa pārskatā var apsvērt gaisa, miglas vai piemērotas šķidruma sistēmas izmantošanu. Katra iespēja jāizvērtē, pamatojoties uz iekārtu, darbību un materiālu. Šajā rakstā nav ieteikta viena universāla dzesēšanas metode vai šķidruma recepte, jo nav definēti individuālam darbam nepieciešamie apstākļi.
Veicot gaisa griešanu, apsveriet, vai skaidas var atstāt griešanas zonu un vai šāda kārtība nodrošinās vēlamo rezultātu. Tāds apzīmējums kā "sausā apstrāde" pats par sevi nenosaka zemu temperatūru vai pieņemamu apdari. Piegādātājam joprojām ir nepieciešama atkārtojama griešanas un ekstrakcijas stratēģija.
Šķidrumu sistēmām, kur saderība ir svarīga, identificējiet faktisko produktu un tā darbības apstākļus. Var būt svarīgi pārskatīt koncentrāciju, piesārņojumu un saskares laiku. Produkta nosaukums bez paredzētajiem lietošanas apstākļiem var radīt neskaidrības par to, kam detaļa faktiski tiks pakļauta.
Miglas sistēmai saglabājas tās pašas materiālu un pieņemšanas problēmas. Mazāks šķidruma apjoms joprojām ir ietekme. Pirms pieņemt maršrutu tikai tāpēc, ka tas izmanto mazāk šķidruma nekā cits process, pārbaudiet, vai nav ierobežojumu attiecībā uz atlikumiem, sekojošu saķeri vai jutīgām virsmām.
Plastmasas zemā siltumvadītspēja
Lielākajai daļai inženiertehnisko plastmasu ir ievērojami zemāka siltumvadītspēja nekā metāliem, piemēram, tēraudam vai alumīnijam. Griešanas laikā radītais siltums mēdz uzkrāties instrumenta un sagataves saskares zonā. Atšķirībā no metāliem, plastmasa nevar ātri pārnest siltumu pa visu materiālu, tāpēc lokalizēta siltuma uzkrāšanās ir lielāka iespējamība. Tā rezultātā apstrādes zonas uzkarst ātrāk, un dzesēšanas efektivitāte saglabājas relatīvi zema.
Bieži sastopamās plastmasas, kurām tiek izmantotas dzesēšanas emulsijas
- POM (polioksimetilēns)
- PA (neilons)
- PC (polikarbonāts)
- PMMA (akrils)
- PEEK (poliētera ētera ketons)
Nepārtrauktas apstrādes laikā, ja dzesēšanas apstākļi ir nepietiekami, lokalizētā temperatūra turpinās paaugstināties. Tas ir īpaši pamanāms, apstrādājot dziļas rievas, dziļus caurumus vai sarežģītas virsmas, kur skaidu noņemšana ir lēnāka un siltuma uzkrāšanās ir lielāka. Tāpēc, lai gan plastmasa nerada tik daudz griešanas siltuma kā metāli, temperatūras kontroli nevar ignorēt. Daudzos gadījumos patiesais izaicinājums plastmasas apstrādē nav "griešanas grūtības", bet gan "siltuma izkliedes grūtības".
Griešanas karstums ietekmē apstrādes kvalitāti
Siltuma uzkrāšanās apstrādes laikā ietekmē gan materiālu, gan instrumenta stāvokli. Kad plastmasa karstuma ietekmē mīkstina, virsma mēdz deformēties un tikt saspiesta, nevis tīri griezta, kā rezultātā rodas raupjas malas, grumbas, lokalizēta deformācija un slikta virsmas apdare.
Ja temperatūra kļūst pārāk augsta, var rasties šādas problēmas:
- Materiāla mīkstināšana
- Izkusušas malas
- Palielināta raupjuma veidošanās
- Izmēru novirze
- Virsmas balināšana
Caurspīdīgiem materiāliem, piemēram, PC un PMMA, augsta temperatūra var arī palielināt iekšējo spriegumu, samazinot caurspīdīgumu un virsmas kvalitāti. Augstas precizitātes detaļām pat nelielas temperatūras svārstības var ietekmēt montāžas precizitāti. Tāpēc apstrādes temperatūras samazināšana uzlabo kopējo stabilitāti.
Molylub SynGrind Plast is a synthetic fluid formulated for grinding and machining of plastics, Teflon, Viton, polyurethanes, synthetic rubbers, Buna-N, Neoprene, PTFE, and other composite media. It provides excellent performance and long coolant life in individual sumps and central systems. Excellent for Blanchard Grinding and other surface grinding applications. Provides rust protection to in-process parts, tools, and machines.
Molylub SynGrind Plast is formulated with raw materials compatible with a wide range of hose, seal, and gasket materials. Designed to eliminate swelling and prevent degradation of these materials.